中文
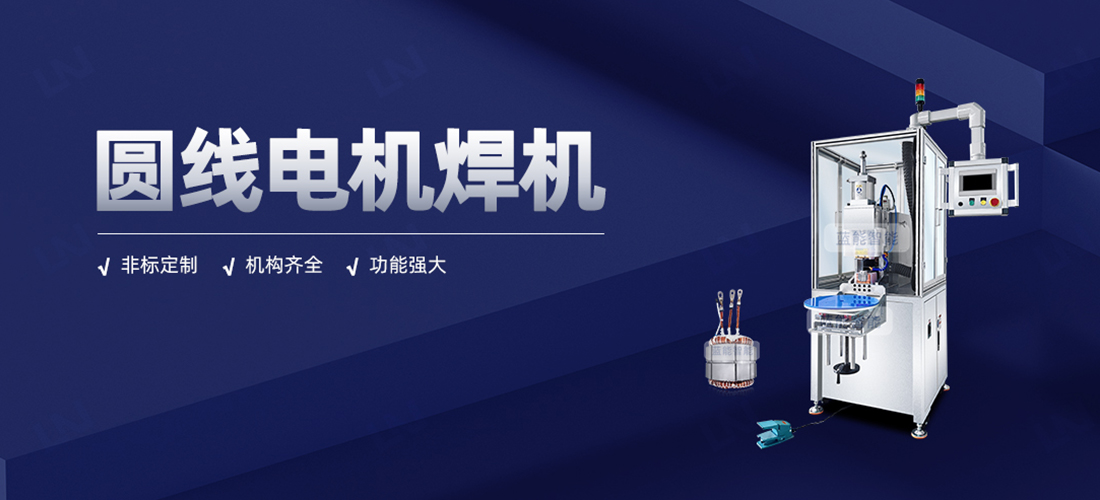
蓝能智能无人机电机双工位自动焊机,专为无人机定子引线焊接研发,采用双工位协同作业模式,搭配热熔免脱漆核心工艺,实现不间断连续生产。设备支持非标定制,配套焊前核查、焊中监测、焊后全流程检测服务,有效杜绝虚焊问题,保障无人机电机焊点稳定,满足消费级、工业级无人机电机大批量自动化焊接生产需求。无刷电机定子焊机
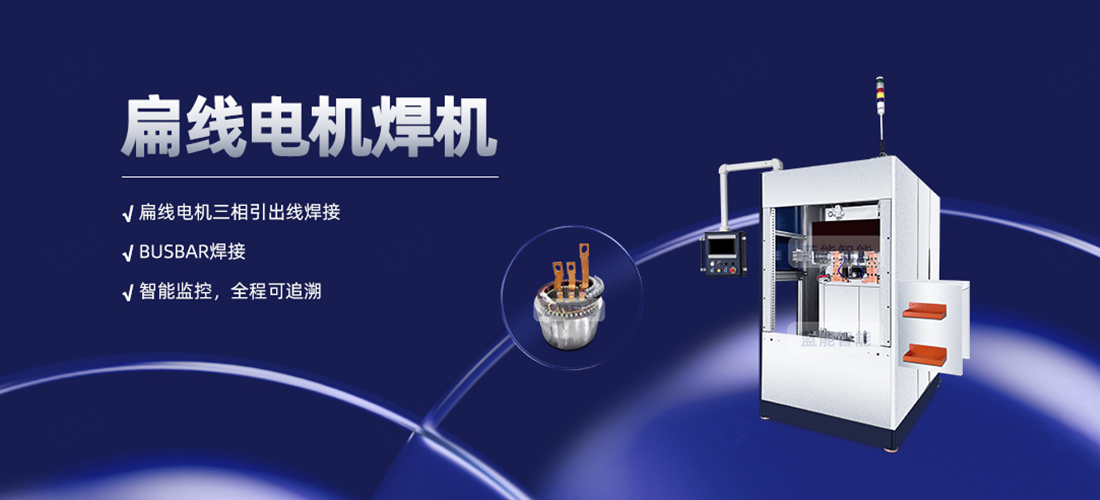
扁线三相电机引出线焊接的检测1、 查看是否有焊料溢出,焊料溢出是否饱满。2、剥离测试,铜基材是否可以清晰可见,或成撕裂装态;做拉力测试时需要平行拉和垂直剥离拉,垂直剥离拉力测试难度会大点,不好夹住。
X-pin是在I-pin或Hairpin工艺基础上发展起来的。 与I-pin相比:两端焊接端部变短,铜损降低,但是焊点数量没有变化,仍然需要双面焊接,对焊接工艺要求较高,存在焊接质量风险。
电阻焊是指利用电流通过焊件及接触处产生的电阻热作为热源将焊件局部加热,同时加压进行焊接的方法。焊接时,不需要填充金属,生产率高,焊件变形小,容易实现自动化。 电阻焊利用电流流经工件接触面及邻近区域产生的电阻热效应将其加热到熔化或塑性状态,使之形成金属结合的一种方法。电阻焊方法主要有四种,即点焊、缝焊、凸焊、对焊。
在新能源电机定子引线端子焊接,星点线焊接方面,要做到焊接一致性难度是非常大的。新能源汽车电机定子引出线/三相线的焊接就要这样做,采用热熔焊接机,选择有经验的专业厂家,会给您优秀的工艺技术服务。
电极下压住铜端子,利用铜端子自身的电阻、施加在铜端子上的加压力和导通的大电流,在工件接触部产生焦耳热,热量首先融掉漆皮,去漆皮后的铜线和铜端子接触点进行熔融的金属连接、焊接。
电阻点焊机故障诊断分析在电阻点焊机焊接中,经常会遇到一些点焊机故障和产品不良率的问题,比如焊接不牢,飞溅严重,材料变色严重,粘电极,电极损耗严重等等。2、施力不够; 四、电阻点焊电源相关:1、时间过久;
电极焊头是用什幺材料制作的? 可以采用高密度钨合金材料或钼合金材料制作电极,这样子可以使得电极的使用寿命长,并且还耐氧化! 专业定制焊接解决方案 联系人:邓工 13560411768 QQ:459359414
焊头下压住塑胶铆钉,焊头瞬时升温(1秒钟),焊头的温控精度可以控制在3%内,焊头热量作用于塑胶铆钉,热熔,塑胶铆钉产生“蘑菇”状,冷却(1-3秒钟),焊头抬起,焊接完成。温度设定范围50°到600°。
一、扁线电机三相引出线焊接如何选择焊料?焊片过大,易造成焊料溢出过多,和电极接触,造成电极容易损坏。两条扁铜线之间需要有4mm的缝隙,过小容易造成焊料粘电极。越复杂折弯越多,越不好定位。
热熔焊接工艺是大电流通过电极及铜端子,产生足够的电阻热传导到铜端子上,利用这个热量以及加压力进行压接。铜端子厚度偏差:焊接后在0.1mm内;一次焊接过程中可以分段设置压力,保证最佳热压效果。