中文
蓝能智能无人机电机双工位自动焊机,专为无人机定子引线焊接研发,采用双工位协同作业模式,搭配热熔免脱漆核心工艺,实现不间断连续生产。设备支持非标定制,配套焊前核查、焊中监测、焊后全流程检测服务,有效杜绝虚焊问题,保障无人机电机焊点稳定,满足消费级、工业级无人机电机大批量自动化焊接生产需求。无刷电机定子焊机
在漆包线端子焊接时,会有漆包线少但也需用很大端子的情况,冷压接需要刮漆皮,且需塞铜线进去。2、铜端子厚度偏差:焊接后在0.1mm内。5、焊接参数监控功能:具有焊接电流、时间、位移、压力监控及上下限报警功能;
焊接电流、通电时间、加压力、材料表面状态等都是影响电阻焊机焊接的重要因素。其中点焊机焊接电流、通电时间、加压力被称为点焊机焊接的三大要素。以下简要说明各因素对焊接的实际影响,以便更好认识和使用设备。
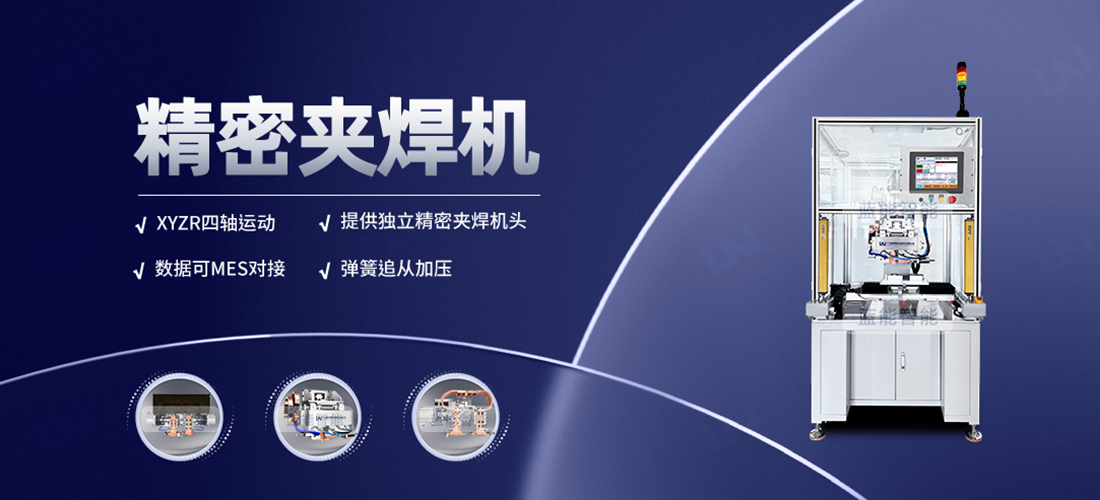
焊接效果检测和设备性能要求:1、焊料必须要100%熔接,焊接后铜线和铜片,或铜片和铜片之间需要完全粘连,破坏测试试验时两种金属不能相对分开,需成撕裂状;2、焊接需要保持一致性,焊接后端子厚度偏差不超过0.1mm;3、设备需要具备位移监控、压力监控、电流监控、时间监控等功能,并且数据需要可保存并且能和MES对接。
电机碳刷引线(铜线、编织线)焊接采用我司中频点焊机可以实现直接焊接,编织线焊接和铜线焊接,编织线和铜端子焊接。变压器有两档选择,7.1V和8.5V可选,针对不同的焊接,不同的回路,可以选择不同的电压。
在点焊机使用过程中会发现,点焊机焊接时换上新电极或者是电极打磨之后焊接效果不一样,输出能量好像有变化,影响了焊接一致性。找废材料事先放电几十次,再正式焊接产品。第一段可以设定100%电流,焊接点N次;
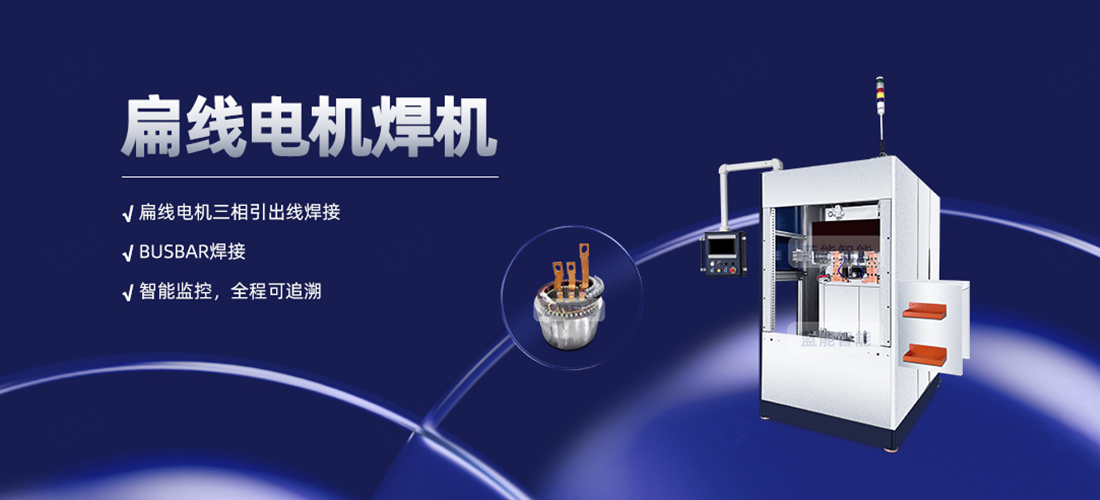
众多新能源汽车电机生产企业的选择: 法雷奥、NIDEC、西门子、SEW、方正汇川、卧龙采埃孚、中车电机、信质、势拓、巨一、菲仕、湖州南洋等。扁线电机合作客户:方正、汇川、博格华纳、松正、大连豪森、珠海达明无锡跃科、合力士、上海邦迪、长沙亿斯特、上海伟本等。
电阻硬钎焊工艺是在使用电阻焊机进行厚金属片焊接时常用的一种焊接工艺。在焊接时,因为金属片过厚,特别是铜,铝等产热较慢的金属,直接通过电阻焊机进行放电焊接,无法在焊接区域瞬时达到金属熔点,形成可靠的熔核,这时只要在2个金属片之间加一个固态焊料,通常是银铜合金焊片,即可实现稳定牢固的焊接。
端子横切面效果分析:几乎无缝隙拉力测试 线不能拉出,每根线都是拉断焊接一致性(焊接后铜端子厚度偏差在0.1mm内)导通率和电阻值1、导通率100%2、每根线的电阻值非常接近,说明漆皮气化干净,压接接触好。
1:漆皮如何控制无破损采用中频焊接电源,能量输出稳定,能力集中,放电时间短,热影响区域小。 4:铜线如何控制不焊断焊接监控功能:具有焊接电流监控、焊接时间监控、铜端子厚度监控、压力监控及上下限报警功能;
焊接设备焊接设备实现焊接工艺所需要的装备。点焊机为了适应焊接工艺要求,加压机构(焊钳)采用了双行程快速气压传动机构,通过切换行程控制手柄改变焊钳开口度,可分为大开和小开来满足焊接操作要求。