中文
线束压方压实,依靠电阻热完成电缆 / 绞线末端熔合,借助精密压力与电极结构设计,将线缆端头压实成型为规整方形 / 长方形,杜绝散丝、毛刺、扫帚头现象。压方后的导体可直接用于端子二次焊接、切割、冲孔、导线拼接,适配汽车线束、扁线电机相线、安全气囊双绞线、编织线缆等加工场景。蓝能智能提供全自动、半自动、手动多系列压方成型焊机,非标按需定制,支持免费试样打样,满足不同线径平方数的线束压方生产需求。
《丝包线麦拉线引线焊接工艺介绍》根据线材的不同,可以不用去绝缘皮直接采用热熔焊接机焊接,或者去掉最外面的橙色绝缘层后焊接两种方式,都大大的提高了焊接的效率,可靠性,一致稳定性。
从综合性能来看,中频焊机运行的能源成本比工频焊机节约近1/3,适合自动线运用,控制智能化程度高,适应材料范围广,符合安全性要求高和新材料焊接发展的方向,在高焊接要求领域会有越来越广泛的应用。
特点:1、 整体型机构设计;所有关键的压力调节装置和电源微动触发开关内置于机构当中,使其便于和自动化焊接设备实现集成控制;可选择配置压力传感器和位移传感器(另外确定)。
工件情况预置金锡盖板由镀金盖板、以及焊框组成,镀金盖板由里至外依次包括:合金盖板或陶瓷壳体、镀镍层以及镀金层焊框是Au80Sn20共晶合金钎料制成的与盖板的尺寸大小相适应焊料框。
②直流输出。焊接电流为脉动直流(且波纹度小),无交流过零不连续加热工件的缺点,热量集中, 提高了焊接热效率,对有色金属材料和一些难焊材料的焊接特别适合,焊接过程稳定、焊接质量显着 提高。
型号: LNHDP-32(气动加压式)精密点焊机头,单面焊接,左右电极,也叫平行焊接机头。③带压力追从机构,加压稳定且可调,保证每次焊接的压力不变;
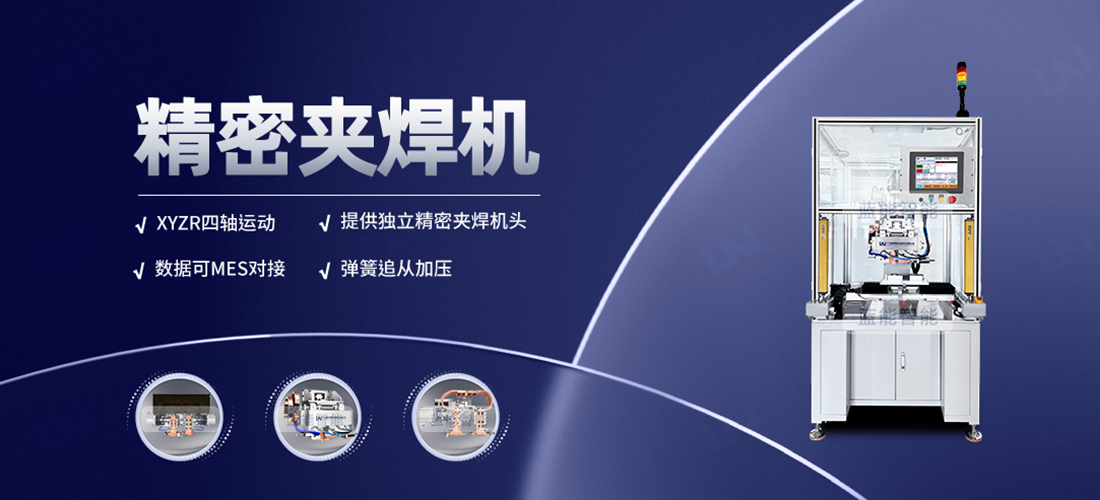
电机等焊接,可定制非标准机。U型焊接端子夹焊机主要构成本设备主要由工作台组件、Y轴伺服平台组件,R轴伺服旋转组件,工件定位夹具组件,水平夹焊机头组件,焊接控制器和变压器、电极、电控系统等组成。
工作原理和步骤LN-RRJ系列电机定子铜鼻子热压焊熔接是把电极产生的电阻热传到端子上,利用这个热量以及加压力进行压接。
麦拉线(麦拉线,又称迈拉线。”)和铜端子通过热熔焊接方式焊接,麦拉线插入铜端子直接通过热熔焊接还需要评估可靠性,因为麦拉膜碳化后残留较多,铜线和铜端子内壁的接触面积只有80%多点。
在点焊机使用过程中会发现,点焊机焊接时换上新电极或者是电极打磨之后焊接效果不一样,输出能量好像有变化,影响了焊接一致性。找废材料事先放电几十次,再正式焊接产品。第一段可以设定100%电流,焊接点N次;