漆包线热熔焊接工艺|解决多股电磁线与铜端子焊接难点
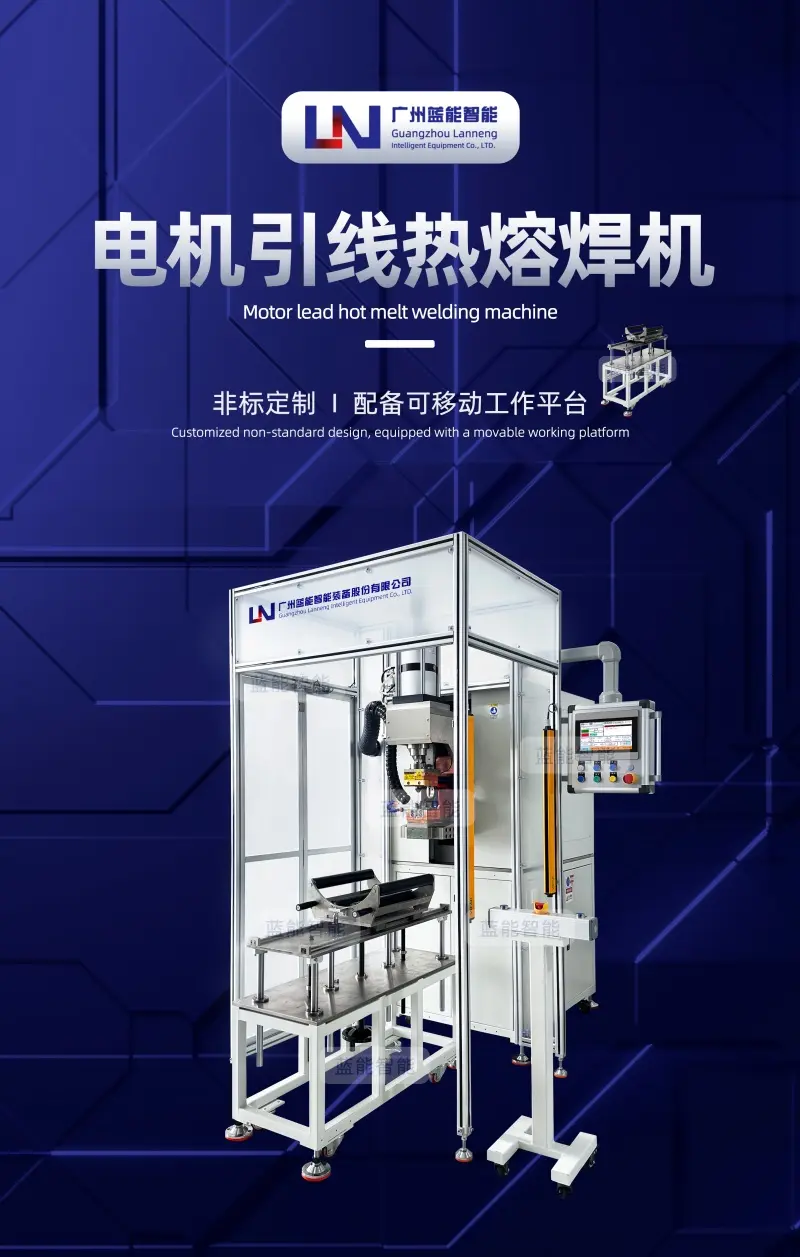
摘要:电机制造行业中,多股漆包线(电磁线)和铜端子的连接,一直是定子引线加工里的关键工序。传统焊接方式需要剥离漆皮、浸锡搪锡,工序繁琐,还容易出现断线、阻值不均、拉力不足等问题,影响电机成品稳定性。热熔焊接工艺,无需预先刮除漆包线绝缘层,不用搪锡处理,一次性完成多股漆包线与铜端子熔接,焊接一致性强,电阻偏差小,适合新能源电机、伺服电机、压缩机定子等批量生产场景。
正文
在电机定子引线生产环节,多股漆包线的焊接质量,直接决定电机的导通性能、使用寿命与运行稳定性。很多工厂沿用的传统焊接工艺,必须先刮掉漆包线外层绝缘漆,再进行浸锡处理,整套流程步骤多,人工成本高,量产效率受限。
刮漆操作还容易划伤铜线本体,造成单根铜丝断裂;搪锡过程易出现虚焊、锡层厚薄不均,成品电阻波动大,长期使用存在发热隐患。面对新能源电机、伺服电机等高要求场景,传统工艺很难稳定满足低电阻偏差、高拉力强度的批量生产标准。
漆包线热熔焊接工艺核心特点
简化生产工序无需刮漆皮,无需浸锡搪锡,省去预处理工序。单端子焊接耗时仅 5-15 秒,缩短产线节拍,提升工厂量产能力。
稳定的电气性能焊接完成后三相线电阻偏差小于 1%,端子与每根漆包线导通良好,导通率 100%,电阻数值均匀一致,降低电机运行发热风险。焊缝缝隙率小于 1%,焊接结构密实。
可靠机械强度焊接后端子厚度偏差控制在 0.1mm;压缩比 80%-90%。纵向剖切端子,内部漆包线无松散现象。单根漆包线保留拉断力,可以达到原线拉断力 60% 以上,整体拉力满足电机线束长期振动工况。
适用行业场景
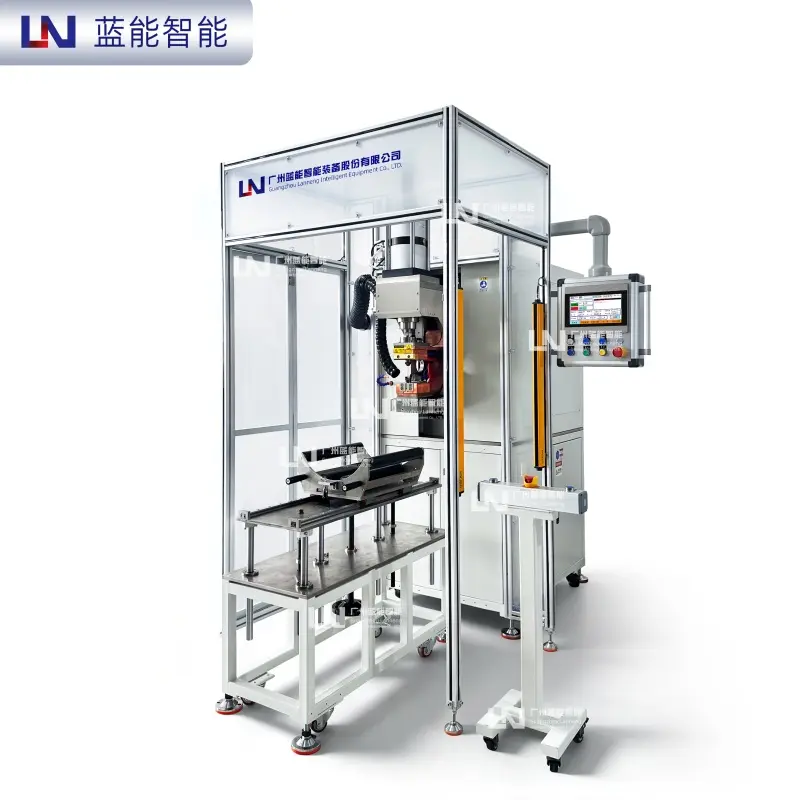
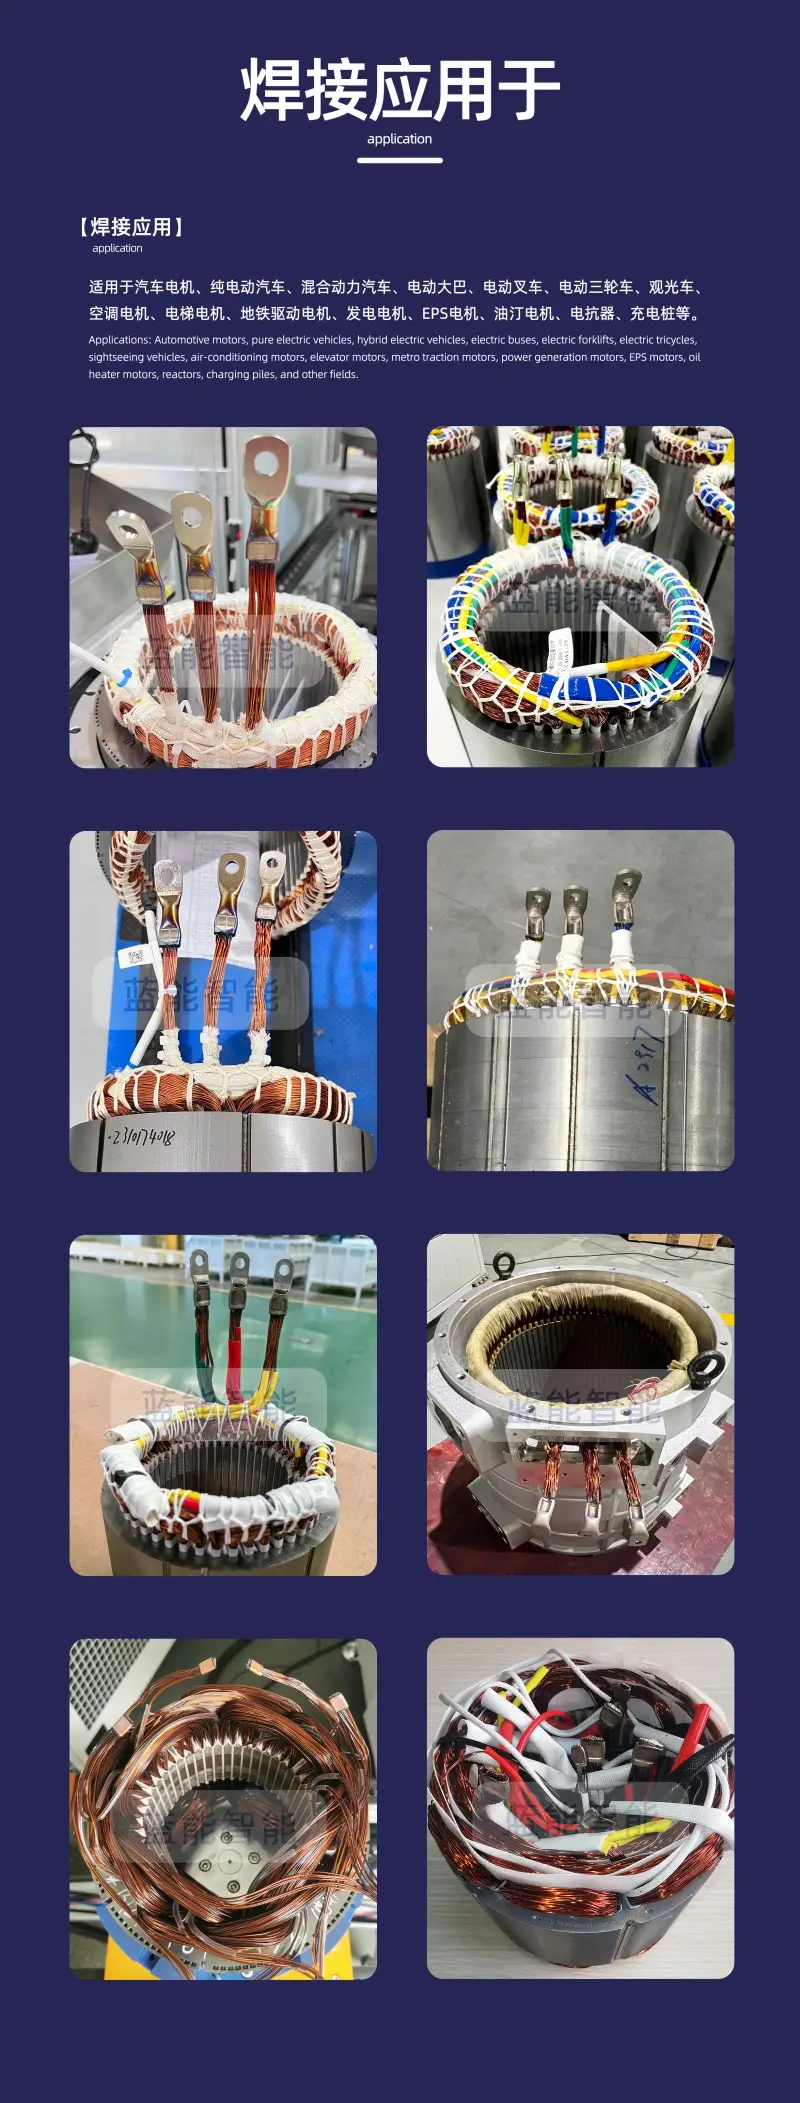
该漆包线热熔焊接工艺适配多类电机制造:新能源汽车驱动电机、伺服电机、压缩机电机、家电电机等。无论是小批量样品试制,还是自动化产线大规模生产,都可以适配,也支持根据不同线材、端子规格做工艺调试。
总结
漆包线热熔焊接,通过免刮漆、免搪锡的工艺路径,解决传统引线焊接工序多、一致性差、良品率低的痛点。在保障电气导通性能与机械拉力强度前提下,有效简化生产流程,是当下电机定子引线加工的优选工艺方案。
漆包线热熔焊接实拍视频,免刮漆电磁线铜端子焊接,新能源电机定子引线焊接工艺演示:
广州蓝能智能装备股份有限公司
· 电机定子热熔焊接机智能方案服务商
· 汽车零部件焊接设备优秀供应商
· 企业焊接品质提升长期技术合伙人
· 免费打样,免费提供镜像、拉力报告,支持非标定制,欢迎随时咨询!
📞 联系方式
手机:13922491768(微信)
电话:020-34154005
邮箱:sales01@cn-ln.net
官网:www.cn-ln.net
抖音:58039851786
公众号:搜索“cnlndz”关注
地址:广州市白云区西槎路671号聚龙工业区29栋7楼 📍
